


框架式厚壁三通热压成型液压机加工高压合金管件工艺
2026-09-27 08:12:53
在石油、化工、电力等重点工程管道系统中,高压合金厚壁三通属于核心承压管件,长期在高温、高压介质环境下工作,管件内部组织、壁厚均匀度以及成型完整性直接决定整条管线的运行安全。传统加工方式容易出现壁厚减薄、局部开裂、内部疏松等问题,难以满足高标准工程的验收要求,框架式厚壁三通热压成型液压机凭借多向同步施压的结构优势,成为高压合金三通规模化生产的核心装备,整套工艺包含管坯下料、加热、定位、多向挤压、保压整形、冷却后处理等连续工序,每一步都会影响成品管件质量。
工艺生产的第一道工序为管坯下料。生产人员按照三通设计规格,选取符合材质标准的合金无缝钢管,根据管件展开尺寸完成切割下料,同时对管坯端口进行打磨处理,去除毛刺、划痕与表面氧化皮,避免在后续加热和挤压阶段产生应力集中,防止成型过程出现裂纹。下料完成后,需要对管坯进行探伤抽检,排查管材内部原始缺陷,从原材料环节把控产品品质,不合格坯料禁止流入下一道工序。
接下来进入管坯加热工序,这是合金三通热压成型的关键环节。将检验合格的合金管坯放入中频加热炉内,按照合金材料特性精准控制加热温度与保温时长,让管坯整体达到适宜塑性变形的温度区间。温度不能过高,否则会造成管材晶粒粗大,降低管件力学性能;温度偏低则材料塑性不足,挤压时极易发生撕裂。加热过程保持温度均匀,保证管坯整体塑性一致,为后续多向挤压成型打下基础。加热完成后快速将管坯转运至液压机模具型腔内部,减少热量散失。
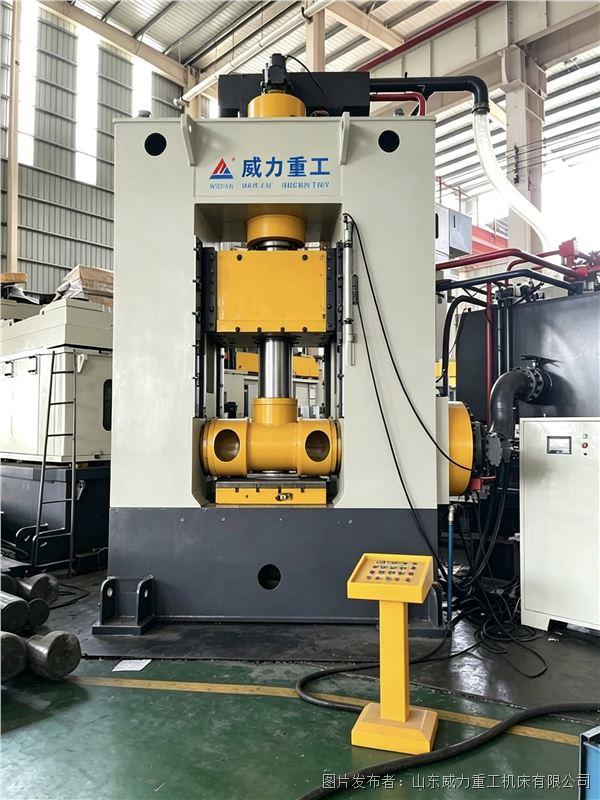
管坯就位后,开启框架式厚壁三通热压成型液压机,进入核心挤压成型阶段。该设备采用闭式整体框架机身,具备极强的抗偏载能力,主油缸提供轴向推力,两侧侧向油缸同步施加径向挤压力,多油缸联动配合,推动高温管坯金属沿着模具型腔流动。区别于普通单向液压设备,多向协同施压能够引导金属材料均匀填充模具,有效控制三通支管部位壁厚,避免局部过度减薄。压制过程中,PLC控制系统实时监控压力、滑块行程与压制速度,按照预设工艺曲线平稳完成挤压动作,不出现压力骤升骤降的情况,减少成型缺陷。
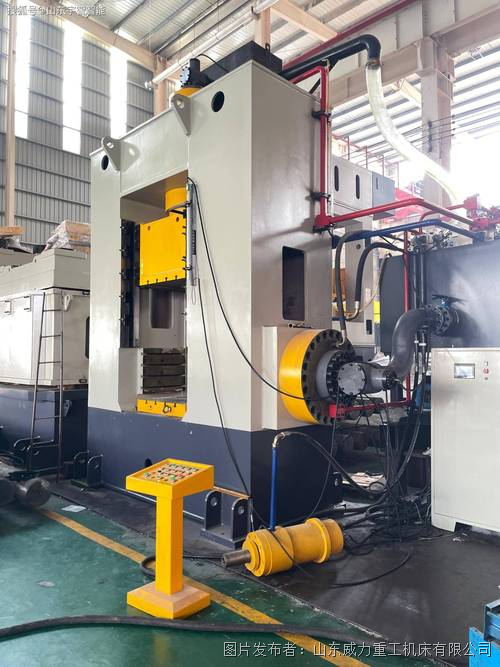
挤压完成后进入保压整形工序。保持设备压力恒定一段时间,让管件内部金属组织充分稳定释放内应力,完成定型。保压华体会股份有限公司时长根据管件壁厚、合金材质进行调整,厚壁高压三通需要更长保压时间,消除成型过程产生的残余应力,降低后期使用变形开裂风险。保压结束,主缸与侧缸依次回程,取出初步成型的三通工件。
工件取出后,不能直接冷却,需要按照工艺规范进行缓慢降温,避免快速冷却带来的淬火裂纹。冷却完成后,还要开展一系列后处理工序,对三通内外表面进行清理,去除氧化皮,再进行机加工修整端口尺寸。全部加工完成后,需要开展无损探伤、壁厚检测、力学性能试验等质检项目,各项指标达标,成品高压合金三通才可以入库交付。
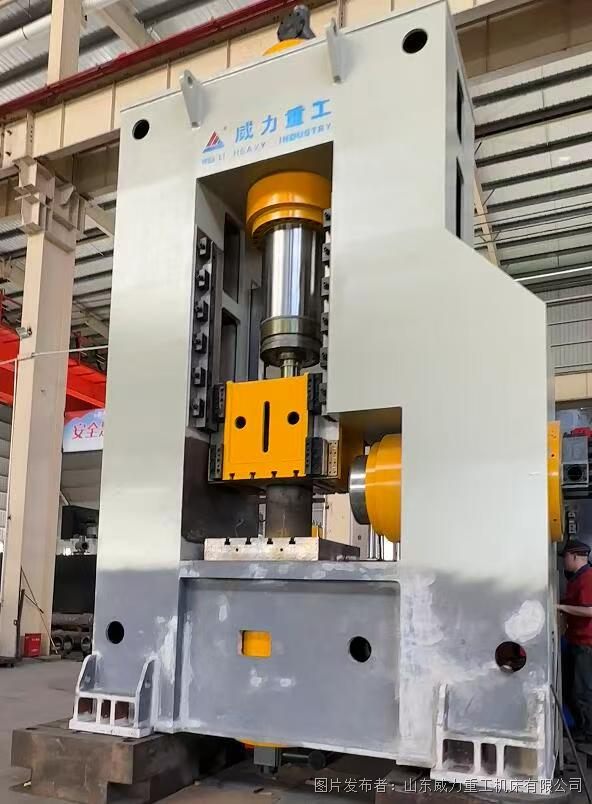
整套工艺对设备、模具、温控都有着严格要求,框架式厚壁三通热压成型液压机高刚性机身和多向油缸的设计,保障了多向挤压动作同步稳定,适配铬钼钢等各类高压合金管件生产。在实际生产中,操作人员需要结合管件规格调整工艺参数,做好设备日常维护,保证连续生产状态稳定。依托这套成熟热压工艺流程,管件厂家可以批量生产满足油气、电站项目标准的厚壁合金三通,满足国内高压管道工程建设的供货需求。